
PLC: guia prático para automação elétrica
PLC: guia prático para automação elétrica. Veja aplicações, parâmetros essenciais, critérios de engenharia, testes e diagnóstico em automação elétrica.

Matriz técnica específica — PLC
| Elemento do recorte | O que registrar neste artigo | Evidência mínima |
|---|---|---|
| PLC | Valor/estado real de PLC, unidade ou representação, dependência e efeito esperado dentro de PLC. | captura, log, contador ou medição que mostre o mecanismo em condição normal e degradada |
| CPU | Como CPU interage com PLC: origem, destino, limite, transição ou condição que altera o comportamento. | captura, log, contador ou medição que mostre o mecanismo em condição normal e degradada |
| I/O | Como I/O interage com PLC: origem, destino, limite, transição ou condição que altera o comportamento. | captura, log, contador ou medição que mostre o mecanismo em condição normal e degradada |
| scan cycle | Como scan cycle interage com PLC: origem, destino, limite, transição ou condição que altera o comportamento. | captura, log, contador ou medição que mostre o mecanismo em condição normal e degradada |
Esta matriz é gerada a partir do foco “PLC” e dos pontos técnicos do tema; ela não substitui limites normativos ou de fabricante.
Matriz específica — PLC / visão geral
| Campo/elemento | Valor ou representação | Como fechar a evidência |
|---|---|---|
| ANSI 50/51 · visão geral | pickup + tempo | Medir estímulo até trip/output. |
| Raw / scaling · visão geral | valor bruto + EU | Detectar escala plausível porém incorreta. |
| Quality · visão geral | good/bad/invalid etc. | Não apresentar dado inválido como normal. |
| Timestamp · visão geral | origem + recepção | Separar SOE de latência de transporte. |
A matriz foi escolhida pelo foco “PLC” e pela lente “visão geral”; referências normativas e limites de fabricante continuam prevalecendo.
SCADA/IED — campos obrigatórios para “PLC”
| Campo/etapa | Exemplo de evidência | Falha concreta |
|---|---|---|
| Valor bruto | contador/registro/objeto recebido | Escala errada mascarada pela IHM. |
| Scaling + unidade | ganho, offset, EU | Valor numericamente plausível porém incorreto. |
| Quality | good/bad/invalid/blocked/substituted conforme protocolo | SCADA exibe dado sem indicar validade. |
| Source timestamp | tempo gerado no IED/RTU | SOE fora de ordem por relógio ou perda de timestamp. |
| Receive/display time | tempo no FEP/SCADA | Latência de transporte/processamento. |
| Command lifecycle | envio, ack, atuação e retorno | Ack de protocolo sem atuação física. |
PLC: da definição ao uso real
PLC deve ser relacionado à lógica e ao processo elétrico em PLC. Uma explicação completa mostra estímulo, estado lógico, mensagem ou contato associado, decisão de proteção/controle e retorno final, com eventos e oscilografia quando aplicáveis.
No desenho de PLC, localize PLC entre origem e destino e marque quais elementos dependem de CPU, I/O, scan cycle. A definição deve permitir responder quem produz a informação, quem toma a decisão, onde o estado é mantido e qual evidência aparece primeiro quando algo sai do esperado.
O que acontece por dentro quando PLC entra em ação
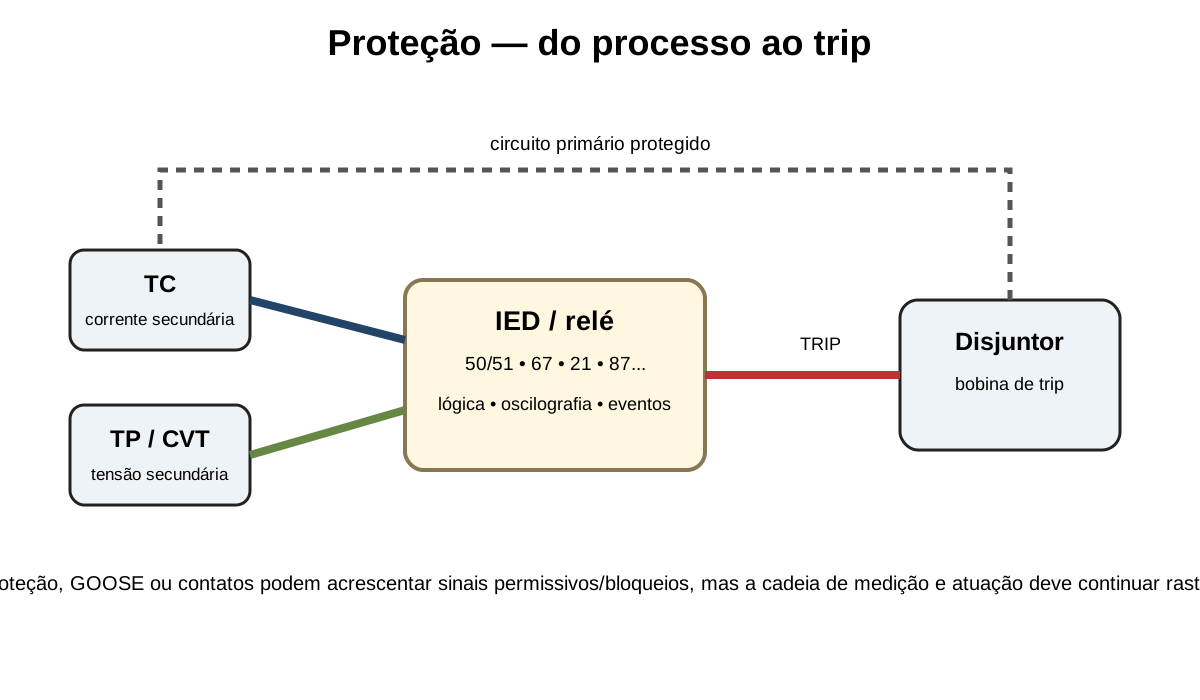
O mecanismo de PLC deve ser descrito como estímulo → aquisição → lógica → comunicação → saída → retorno. Marque PLC, CPU, I/O nessa cadeia e associe cada etapa a evento, oscilografia, captura ou contato. Assim é possível separar mensagem entregue de lógica realmente aceita e atuação física efetivamente concluída.
Relacione comunicação à lógica e ao processo elétrico. Cada teste deve mostrar estímulo, entrada, decisão lógica, mensagem, saída e retorno físico ou simulado, mantendo separadas evidências de protocolo e de proteção. Neste artigo, acompanhe PLC, CPU, I/O, scan cycle como uma cadeia causal: condição de entrada → estado interno → decisão → saída → evidência. Esse percurso evita repetir definições e obriga cada bloco do texto a acrescentar um nível novo de explicação.
Parâmetros e campos de PLC: significado, efeito e validação
Os itens abaixo não são apenas nomes de configuração. Para cada parâmetro ou campo, o artigo registra o que ele representa, o efeito prático de um valor/estado incorreto e a evidência usada para confirmar a interpretação. Valores default e faixas exatas que dependem de fabricante ou firmware devem ser confirmados na documentação do equipamento, mas a relação causa → efeito precisa permanecer válida entre implementações.
Ao alterar PLC, mude uma variável por vez e preserve o baseline. Um valor só deve ser considerado adequado quando o efeito esperado aparece na captura, no contador, no log ou no processo e quando a condição degradada continua dentro do requisito.
- structured text — O que é: elemento de engenharia relacionado a PLC dentro de PLC; deve ser identificado pela representação real usada no equipamento/protocolo. Efeito: Seu valor ou estado altera a interação com PLC; documente dependências e limite em vez de copiar um valor de outro projeto. Validar: comparar condição normal e uma alteração controlada usando evento como evidência objetiva.
- IEC 61131-3 — O que é: elemento de engenharia relacionado a PLC dentro de PLC; deve ser identificado pela representação real usada no equipamento/protocolo. Efeito: Seu valor ou estado altera a interação com PLC; documente dependências e limite em vez de copiar um valor de outro projeto. Validar: comparar condição normal e uma alteração controlada usando oscilografia como evidência objetiva.
- CPU — O que é: elemento de engenharia relacionado a PLC dentro de PLC; deve ser identificado pela representação real usada no equipamento/protocolo. Efeito: Seu valor ou estado altera a interação com PLC; documente dependências e limite em vez de copiar um valor de outro projeto. Validar: comparar condição normal e uma alteração controlada usando entrada como evidência objetiva.
- I/O — O que é: elemento de engenharia relacionado a PLC dentro de PLC; deve ser identificado pela representação real usada no equipamento/protocolo. Efeito: Seu valor ou estado altera a interação com PLC; documente dependências e limite em vez de copiar um valor de outro projeto. Validar: comparar condição normal e uma alteração controlada usando saída como evidência objetiva.
- scan cycle — O que é: elemento de engenharia relacionado a PLC dentro de PLC; deve ser identificado pela representação real usada no equipamento/protocolo. Efeito: Seu valor ou estado altera a interação com PLC; documente dependências e limite em vez de copiar um valor de outro projeto. Validar: comparar condição normal e uma alteração controlada usando intertravamento como evidência objetiva.
- ladder — O que é: elemento de engenharia relacionado a PLC dentro de PLC; deve ser identificado pela representação real usada no equipamento/protocolo. Efeito: Seu valor ou estado altera a interação com PLC; documente dependências e limite em vez de copiar um valor de outro projeto. Validar: comparar condição normal e uma alteração controlada usando atuação como evidência objetiva.
Da bancada à operação: um cenário para aplicar PLC
A implementação de PLC deve ser demonstrada com causa e efeito. Parta de PLC, percorra a lógica associada a CPU e confirme I/O junto com a saída física ou simulada. Essa cadeia evita atribuir uma atuação indevida apenas à rede ou apenas ao relé.
A liberação de PLC precisa de matriz de causa e efeito, tempos medidos e condições de segurança. Se CPU depende da comunicação, teste perda e retorno do caminho e confirme I/O. O parâmetro só ganha significado quando sua consequência elétrica e operacional fica explícita para PLC.
- Definir uma condição normal de PLC e salvar a evidência associada a PLC.
- Escolher uma única variável relacionada a CPU e prever o efeito antes de alterar.
- Repetir o mesmo teste e comparar I/O nas mesmas medições ou campos.
- Registrar o critério que permite aceitar, rejeitar ou reverter a configuração de PLC.
Do primeiro contato ao modelo mental correto
Se você está conhecendo PLC agora, localize primeiro o elemento dentro de PLC: quem produz a informação, quem a consome, o que muda durante uma transação e qual evidência aparece quando algo falha. Use PLC, CPU, I/O como marcos do fluxo.
Para quem já trabalha com o assunto, a mesma visão serve para revisar fronteiras entre equipamento, protocolo e infraestrutura. O objetivo é conseguir afirmar em qual fronteira cada variável nasce e qual medição distingue comportamento normal, exceção e implementação específica de fabricante.
- Desenhar o fluxo de PLC sem depender da tela do fabricante
- Explicar onde PLC entra e que evidência deixa
- Explicar onde CPU entra e que evidência deixa
- Explicar onde I/O entra e que evidência deixa
Teste de aceitação: evidências que comprovam PLC
Defina a evidência antes do teste de PLC. Para esta categoria, sinais úteis incluem evento, oscilografia, entrada, saída, intertravamento, atuação. Use estado inicial conhecido, estímulo reproduzível e resultado esperado; quando houver duas pontas, registre as duas, e quando houver gateway/firewall/conversor, registre também a transformação intermediária.
- Validar PLC em condição normal
- Forçar uma condição degradada ligada a CPU
- Confirmar recuperação sem perder estado, evento ou evidência relevante
- Salvar configuração, logs/captura e horário do teste como baseline
Diagnóstico de PLC: a primeira divergência vale mais que o último alarme
Não conclua a partir do sintoma sozinho. Para PLC, cruze pelo menos duas fontes de evidência e procure a primeira divergência. Se PLC, CPU, I/O estão corretos mas o resultado final continua errado, avance para a próxima fronteira do sistema em vez de alterar novamente um parâmetro já comprovado.
- PLC: registre um caso saudável, um caso com falha e a diferença objetiva em entrada.
- CPU: registre um caso saudável, um caso com falha e a diferença objetiva em saída.
- I/O: registre um caso saudável, um caso com falha e a diferença objetiva em intertravamento.
- scan cycle: registre um caso saudável, um caso com falha e a diferença objetiva em atuação.
Como o conceito se encaixa na arquitetura
Em PLC, a primeira tarefa é identificar qual variável, campo ou estado muda e em que fronteira isso pode ser observado. Relacione PLC, CPU e I/O ao fluxo de PLC. Para cada um, registre uma evidência objetiva e um efeito esperado. Essa ligação transforma uma recomendação genérica em mecanismo verificável.
Para entender PLC, desenhe o fluxo completo dentro de PLC: origem da informação, transformação, transporte, recepção e uso final. Marque em cada etapa quais identificadores, estados e temporizações são preservados. Esse mapa transforma uma definição abstrata em arquitetura de engenharia.
Uma boa visão geral também precisa declarar limites. Pergunte o que PLC resolve, o que não resolve e de quais serviços depende. Essa distinção evita usar um mecanismo fora do seu propósito e ajuda a escolher onde medir quando o comportamento real diverge do esperado.
PLC: dados exclusivos deste recorte (visão geral)
Em PLC, a evidência precisa seguir processo → lógica → protocolo → retorno. Para proteção, funções ANSI como 50/51, 27/59, 81, 49 e 79 ajudam a identificar pickup/temporização; em SCADA, preserve raw value, scaling, quality e source timestamp. Comando só fecha quando confirmação de protocolo e retorno físico são correlacionados.
Na visão geral de PLC, o leitor deve conseguir localizar ANSI 50/51 e Raw / scaling no fluxo real e dizer qual componente produz cada evidência.
- ANSI 50/51: pickup + tempo. Medir estímulo até trip/output.
- Raw / scaling: valor bruto + EU. Detectar escala plausível porém incorreta.
- Quality: good/bad/invalid etc.. Não apresentar dado inválido como normal.
- Timestamp: origem + recepção. Separar SOE de latência de transporte.
PLC: dados que precisam existir neste artigo — PLC / visão geral
No mapa funcional de PLC, use ladder para localizar onde o fenômeno nasce e em qual equipamento a evidência deve aparecer. Para que este texto não seja intercambiável com outro tema, o recorte PLC deve ser comprovado por dados próprios. Neste caso, os primeiros identificadores técnicos são PLC, CPU, I/O. Para cada um, registre representação/unidade, valor ou estado observado, dependência e a consequência de estar diferente do esperado. O critério de encerramento para PLC em visão geral é obter o mesmo resultado em novo teste de ladder, mantendo o ponto de medição e a condição inicial.
Para entender PLC sem abstração excessiva, acompanhe IEC 61131-3 da origem ao consumidor e marque a fronteira em que seu estado pode mudar. A evidência escolhida para a lente “visao-geral” é captura, log, contador ou medição que mostre o mecanismo em condição normal e degradada. O leitor deve conseguir reproduzir o teste e apontar qual campo, contador, valor ou transição confirmou a conclusão sobre PLC. Para este artigo de PLC, a evidência ligada a IEC 61131-3 deve ser armazenada com horário, origem e condição de teste, permitindo comparação posterior.
- PLC · visão geral · ladder: PLC: registrar valor/estado, origem, condição normal, condição de falha e evidência reproduzível.
- PLC · visão geral · function blocks: CPU: registrar valor/estado, origem, condição normal, condição de falha e evidência reproduzível.
- PLC · visão geral · structured text: I/O: registrar valor/estado, origem, condição normal, condição de falha e evidência reproduzível.
- PLC · visão geral · IEC 61131-3: scan cycle: registrar valor/estado, origem, condição normal, condição de falha e evidência reproduzível.
PLC: valor, qualidade, tempo e ciclo de comando ponta a ponta — PLC / visão geral
Para entender PLC sem abstração excessiva, acompanhe ladder da origem ao consumidor e marque a fronteira em que seu estado pode mudar. Um ponto SCADA não é apenas um valor. Para PLC, registre endereço/tag de origem, valor bruto, escala/unidade, quality, timestamp de origem, timestamp de recepção e timestamp de apresentação. Deadband deve ser expressa na unidade ou porcentagem definida e testada em torno do limiar; SOE exige preservar a ordem pelo tempo de origem, não pela ordem de chegada ao servidor. Se ladder não reproduzir o comportamento esperado em PLC, a hipótese deve ser revista antes de alterar outra camada do sistema.
A visão geral de PLC fica útil quando IEC 61131-3 é ligado ao fluxo físico/lógico real, e não apenas a uma definição de glossário. Comandos precisam ser separados em intenção, envio pelo protocolo, confirmação de protocolo, atuação do equipamento e retorno de posição. Em religador/IED/RTU, um “operate success” sem mudança do contato ou telemetria não encerra o teste. Em historian, preserve raw value, quality e source timestamp antes de qualquer agregação. Em alarmes, registre condição de entrada, prioridade, debounce/deadband, ack e retorno ao normal. O critério de encerramento para PLC em visão geral é obter o mesmo resultado em novo teste de IEC 61131-3, mantendo o ponto de medição e a condição inicial.
- PLC · visão geral · I/O: Telemetria: raw → scaling → engineering unit → quality → source timestamp → SCADA timestamp.
- PLC · visão geral · scan cycle: SOE: comparar timestamp de origem e sequência recebida em uma rajada de eventos.
- PLC · visão geral · ladder: Comando: request → protocol confirmation → physical action → indication/return.
- PLC · visão geral · function blocks: Historian: validar valor, quality e timestamp antes de compressão/agregação.
Continue estudando
Os próximos conteúdos foram escolhidos para formar uma sequência técnica, relacionando fundamento, configuração, diagnóstico e aplicação.